
2026-09-17
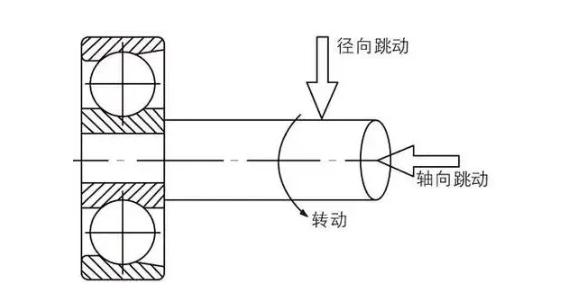
一、名詞解釋&精度要求(參考)
1、名詞解釋:
徑向跳動:徑向跳動指的是在設備軸的直徑方向上的跳動。
軸向跳動:軸向跳動則是在軸中心線方向上的跳動。
2、精度要求:
普通機床主軸:徑向跳動 ≤ 5–10 μm;軸向竄動 ≤ 3–8 μm。
精密 / 數控主軸:徑向跳動 ≤ 1–3 μm;軸向竄動 ≤ 1–2 μm。
高速電機 / 軸承:徑向跳動 ≤ 1–5 μm;軸向竄動 ≤ 1–3 μm。
二、產生原因的差異
(1)主軸軸承預緊不良,造成軸向竄動或徑向跳動。
(2)軸承損壞嚴重,使得轉速不均勻。
(3)軸承的轉配不合理。
三、常用檢測工具
接觸式:百分表 / 千分表(通用、低成本)、杠桿表(小空間)、LVDT 位移傳感器(高精度)。
非接觸式:電渦流傳感器、電容傳感器、激光干涉儀(μm 級、高速動態)。
工裝:標準芯棒 / 測試棒、頂尖座 / V 型塊、磁力表座、軸向加載工裝。
四、徑向跳動檢測(通用步驟)
1. 靜態 / 幾何精度檢測(機床主軸 / 軸類)
裝夾:將標準芯棒裝入主軸錐孔 / 兩頂尖間,確保無間隙、同軸。
裝表:磁力表座固定在機床床身 / 固定件上,表頭垂直壓在芯棒圓柱面(預壓 0.1–0.3mm)。
測量:緩慢勻速旋轉主軸一周,記錄百分表最大與最小讀數,差值為該截面徑向跳動。
多截面:在芯棒近端、中端、遠端各測 1–3 截面,取最大值為最終徑向跳動值。
2. 動態檢測(高速 / 負載下)
用電渦流 / 電容傳感器在無負載或額定轉速下采集數據,經軟件擬合得到綜合徑向跳動。
五、軸向竄動檢測(通用步驟)
1. 靜態 / 幾何精度檢測
裝夾:同徑向跳動,裝標準芯棒。
裝表:表頭沿軸線方向頂在芯棒端面 / 軸肩端面(垂直)。
加載與測量:
手動 / 工裝施加規定軸向力(消除游隙)。
旋轉一周,記錄最大與最小讀數差,即為軸向竄動量。
也可在軸向雙向輕推,測總竄動量(游隙 + 端面跳動)。
2. 動態檢測
軸向位移傳感器實時采集,分析周期性軸向波動(與轉速同頻)。
六、根據列出的故障點,可參考以下步驟解決故障。
步驟1:讓數控模具加工中心空運行一段時間后,用手去摸主軸上所有的軸承,發現溫度上升不明顯,而且加工過程中噪聲較小,由此排除是軸承本身損壞嚴重引起的故障。
步驟2:由于軸承的預緊力是本身生產廠家出廠時調好的,直接更換一對新的軸承,裝好后發現加工出來的工件仍然存在嚴重的拖刀痕,則可排除故障是軸承的預緊不良引起的。
步驟3:換一個精度較小的后軸承后,重新運行機床,并試加工工件,發現拖刀痕有明顯的改善,則可得出故障是軸承的裝配不合理引起。通過計算,換一個精度合適的后軸承后故障排除。
主軸軸承是主軸部件的重要組成部分,軸承裝配的好壞直接影響旋轉軸的徑向跳動和軸向竄動精度,因此要保證主軸的徑向跳動和軸向竄動,除了要求主軸和軸承有一定精度外,還必須采用正確的裝配方法。
(來源:湖南大犇智能)

手機客戶端

微信小程序